


Nykyaikaisen tarkkuuskoneiden alalla pallopäätehtaista on tullut ydintyökaluja monimutkaiselle pintakoneiden koneistukselle, homeen valmistukselle ja 3D -ääriviivat ainutlaatuisella kaaren terän suunnittelulla ., onko kyse juoppaleiden terän koneistamisesta ilmailu- tai tarkkuuskomponenttien muovauslaitteiden muovaamisesta, pallopäätehtävät voivat vastata erilaisilla tarpeilla ja korkealla tarkkailulla ja korkealla tehokkuudella. Skenaariot ja prosessivaatimukset, työkalujen eritelmien oikein valitseminen on edelleen haaste, johon monet insinöörit ja teknikot . kohtaavat
Tämä opas analysoi systemaattisesti pallo -päätymyllyn rakenteellisia ominaisuuksia, valintalogiikkaa ja käytännöllisiä taitoja, jotka auttavat sinua vastaamaan tarkasti työkalumateriaalin näkökulmien käsittelytarpeita, päällystetekniikkaa jne. {.}, samalla kun se jakaa käytännöllisiä ratkaisuja pinta -alaisen parantamiseksi ja työkalujen elämän ., riippumatta siitä, oletko aloittelija ja vanhemmat käytännöt etsivät prosessin läpimurtoja. se .
Perustiedot pallojen päätymyllistä
Mikä on pallo -nenän päätehtaan?
Pallopäätymylly on jyrsintäleikkuri, jossa on pallonpuolinen kärki ., toisin kuin litteäpohjaiset jyrsintäleikkurit, jotka leikkaavat suorakulmaiset reunat tai litteäpohjaiset urat, pallopäätehtävät on suunniteltu 3D-kaareville pinnoille, monimutkaisille muodoille ja virtaviivaiset siirtymäpinnat, saavuttaen paastiset koneistustulokset .
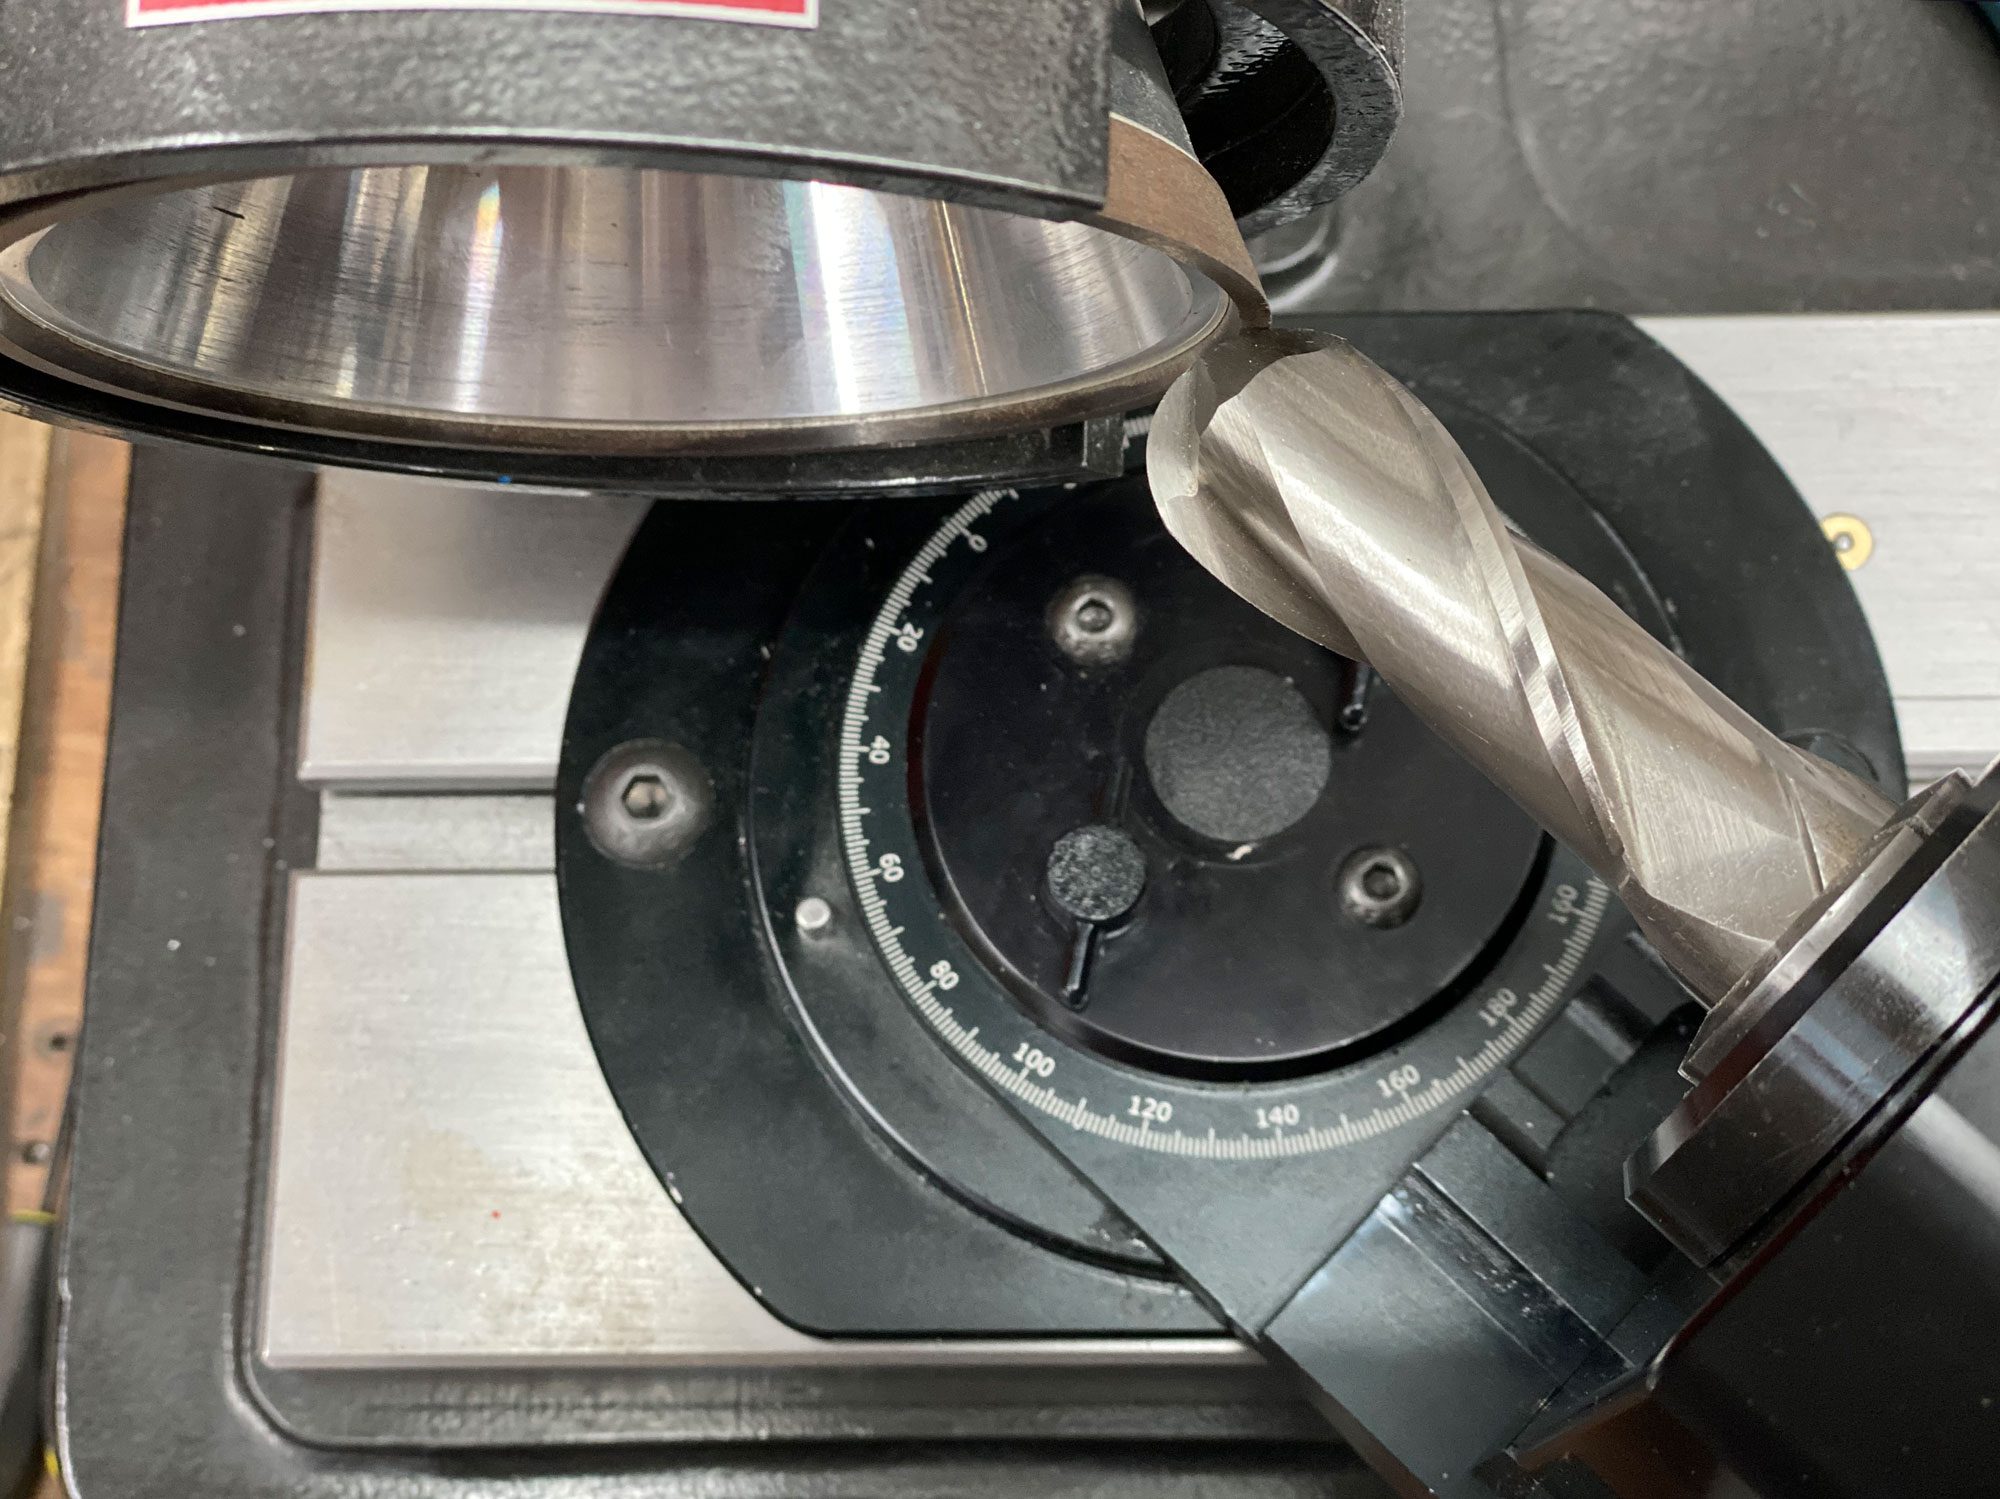
Pallon nenän päätyytteiden ydinominaisuudet
Kuulan pään muoto: Leikkausreuna on pallonpuolinen, soveltuu 3D -ääriviivojen prosessointiin, mikä voi vähentää jäännöskorkeutta ja parantaa pinnan viimeistelyä .
Monirunkoinen suunnittelu: Yleensä on 2 reunaa, 3 reunaa, 4 reunaa ja muita erilaisia eritelmiä, jotka vaikuttavat leikkaustehokkuuteen ja sirun poistotehoon .
Yhteensopiva monien työkalumateriaalien ja pinnoitteiden kanssa: Yleisiä pinnoitteita ovat Tialn, Altin ja DLC, joita käytetään parantamaan lämmönkestävyyttä ja vähentämään työkalun sirun tarttumista, varsinkin kun käsittelet ruostumattomasta teräksestä valmistettuja tai titaaniseoksia .
Joustava levitys: Sitä voidaan käyttää sekä karkeaan koneistukseen (suuri syöttönopeus, suuri leikkaussyvyys) että hieno koneistus (nopea, pieni leikkaussyvyys), ja se on erityisen sopiva kompleksiseen pinta- ja syvän ontelon koneistukseen .
Pallopään leikkurin pääkomponentit
Leikkuri
Se pääon ydinosa, joka määrittää koneistetun pinnan laadun ja kyvyn toteuttaa monimutkaisia muotoja . sen fileen säde (R -arvo) on yleensä yhtä suuri kuin työkalun säde, mutta on myös epäsymmetrisiä malleja .}}}}}}}
Terien lukumäärä
Kuulan päätyleikkurit on yleisesti suunniteltu 2, 4 tai jopa 6 terällä . Terien lukumäärä vaikuttaa sirun poistoon, leikkausnopeuteen ja pinnan laadun . 2- terän pallon päätyleikkurilla on vahvat sirujen poistoominaisuudet ja ne sopivat pehmeisiin materiaaleihin, kuten alumiiniin; 4- terän pallopäät leikkurit soveltuvat teräsosien viimeistelyyn .
Helix -kulma
Se on yleensä välillä 30-45 astetta . Suuri kierrekulma sopii paremmin nopeaan prosessointiin, mutta jäykkyys pienenee ja se sopii pehmeisiin materiaaleihin; Pienellä kierrekulmalla on voimakas jäykkyys ja se sopii paremmin koville materiaaleille .
Varsi
Shank on kytketty työstötyökalujen karan . huippuluokan pallopääleikkureihin, jotka käyttävät integroitua karbidihakkaa tarkkuuden ja voimakkuuden varmistamiseksi suurilla nopeuksilla .
Pinnoitteet
Tialn, alcrn jne. . käytetään parantamaan kulunkestävyyttä ja korkean lämpötilan vastus . Pinnoitusvalinta tulisi määrittää prosessointimateriaalin . mukaisesti .
Levitysalueet pallo -nenän päätehtaista
Muotinvalmistus

Teollisuus, kuten injektiomuotti, die -valumuotti ja leimausmuotti, pallonleikkurit ovat melkein tavanomaisia työkaluja 3D -ontelon viimeistelyyn ., kun muotin pinnalla on monia fileitä ja käyriä, litteät leikkurit eivät ole päteviä .
Ilmailu-
Se Ilma-aluksen rakenteellisten osien, turbiinien terien tai moottorin nacellien koneistus sisältää usein suuria kaarevuuspintoja . pallopääleikkurit voivat saavuttaa keskeytymättömän muodonleikkauksen osan johdonmukaisuuden ja pinnan laadun parantamiseksi .}}}}}}}}
Lääkinnälliset laitteet
Kompleksisten vapaamuotojen pintaosat, lonkka- ja polviimplantit on käytettävä palloleikkureita sileiden siirtymien saavuttamiseksi .
Autoteollisuus
Moottori- ja vaihdelaatikkojen muottien prosessoinnissa kuulaleikkureita käytetään laajasti ontelonkäsittelyyn, etenkin suurissa teräksissä, kuten H13 ja SKD 61., sopivien pinnoitteiden käyttö voi pidentää työkalun käyttöikää tehokkaasti .}}}}}}
Taide ja veistos
Puuveistäminen, kiven veistäminen ja jopa korujen helpotusveistokset prosessoidaan usein mikropalloleikkureilla luonnollisten ja sileiden tulosten saavuttamiseksi .
Yleiset pallopäät leikkurit
Kuulakäyttöleikkureita käytetään yleisesti CNC-koneistuksessa, pääasiassa kompleksimuotojen koneistusten koneistoon, kuten kolmiulotteisiin pintoihin, onteloihin ja muotteihin . Kuulakalvojen suunnittelu voi saavuttaa moni-akselin sidoksen leikkaamisen, vähentää askeljäämiä ja parantaa pinnan viimeistelyä . Seuraavat ovat yleisiä tyyppejä ja rakenteellisia analyysejä .}}}.}}}
Integroitu pallopäällystysleikkuri
Integraalikalvojen päätyjyrsimysleikkurin leikkurin pää ja leikkuripalkki on valmistettu samasta materiaalista, ja yleinen materiaali on nopea teräs (HSS) tai karbidi ., sen kuulakalvo on jaettu täydelliseen puolipallon leikkuureunaan, joka muodostuu tarkkuuden jauhamisesta ja sillä on korkea tiukisuus ja tarkkuus .}} se on laaja-alainen valmistettu, jne. .
Hitsattu pallopäällystysleikkuri
Pää (karbidi) on kytketty teräsvarsiin hitsaamalla . Kuulan pään leikkuureuna voidaan muodostaa hitsaamalla useita terät tai hitsaamalla koko . sitä käytetään usein keskisuurten ja karkean työstöön, alustavien suurten työkappaleiden alustavien pintojen alustamiseen. ja tehtäviin .}}}}}}
Indeksoitavissa oleva palloleppuri

Hakemistokarbidiserä on asennettu työkalupalkkiin . Terä on yleensä monikulmio ja muodostaa pallomaisen leikkausprofiilin tietyn järjestelyn kautta . Terää voidaan kiertää tai korvata passiivisen . injektiomuotin tai moottorin kotelon . korkean tehokkuuden ja korkean kustannustehokkuuden jälkeen, mutta se on integrointia ja korkean kustannustehokkuutta, mutta tarkkuus on integrointia ja korkeat kustannustehokkuuttaan, mutta tarkkuus on. Leikkaa .
Mikropallopäätehtaat
Ovat kiinteitä karbidityökaluja, joiden halkaisija on yleensä alle 3 mm . Kuulakohta on erittäin tarkkuus jauhet, ja varsi on hoikea, jotta se sopii pienten rakenteiden käsittelyyn . Joissakin malleissa on kaulaa parantaakseen jäykkyyttä . ne on suunniteltu erityisesti hienosääteisiin, lääkinnällisiin laitteisiin ja mikro-muotteihin.}}}}} Kun käsittelet vapaamuotoisia pintoja ja hienoja kuvioita .
Päällystetty pallopäänleikkuri
Pinnoitettuja pallopäätyleikkureita päällystetään TIALN-, DL-, C- ja muilla pinnoitteilla työkalun pinnalla parantaakseen korkean lämpötilankestävyyttä ja voitelua ja pidentää työkalun käyttöikää . Tämän tyyppinen työkalu sopii erityisen sopivan työstöä varten vaikeasti leikattaviin materiaaleihin (titaaniseokset, korkean lamunkorotuskokoonpano- ja koneistavan tyypin, mutta coing-tyypin. valitaan materiaaliominaisuuksien . mukaan
Monen reunan pallolinleikkuri

Monirunkoisen pallon päätyleikkuri on suunniteltu useilla leikkureunoilla (2- reuna, 4- reuna) Cutter-rungossa parantamaan prosessoinnin tehokkuutta ja sirun poistokapasiteettia . Se soveltuu karkeaan ja hienosäätöön, kuten alumi-allo-allokoihin, mutta liian moniin reunat voivat olla riittämättömiä siru- ja.. Valittu materiaalin mukaan .
Mitkä materiaalit sopivat pallopään leikkureihin?
Alumiini -seos ja kupari
Alumiiniseokset ja kupari ovat suhteellisen pehmeitä ei-rautametalleja, jotka soveltuvat koneisiin pallopään leikkureilla . Kuulakalvoleikkurit voivat saavuttaa sileät pinnat näillä materiaaleilla, etenkin monimutkaisten kaarevien pintojen koneistus tai hienot yksityiskohdat ., koska näillä materiaaleilla on alhainen leikkauskestävyys, kaari reuna, jonka päätyleikkuri voi tehokkaasti.
Muottiteräs
Muotteräksellä (P20, H13, jne. .) on suuri kovuus, mutta se voidaan silti prosessoida pallon päätyleikkurilla, kun sitä ei koveteta . pallon päätyleikkurit sopivat pinnan viimeistelyyn ja yksityiskohtaisesti muotteräksen kaiverrusta, varsinkin kun tehdään injektiomuotteja tai valumuotteisia ruokia ja COUNTRING ja COUNTRING-COUNTING ja COUNTRING-CUSTING-CUSTING -laitteitaan. Parametrit liiallisen kulumisen välttämiseksi .
Kovettu
Karkaistu teräs vaatii työkalun erittäin korkean kulutuskestävyyden, ja pallopään leikkuri on valmistettava erittäin kovaa materiaalia, jota voidaan käsitellä tehokkaasti . sitä käytetään yleensä viimeistelyvaiheessa käsittelemään korkean harvuuden työkappaleiden monimutkainen pinta, jolla on pieni leikkaussyvyys ja alhainen syöttöaste, mutta hakkeutumisen välttämiseksi .}}}}}}}}}}}}}}}}
Kupari ja messinki
Kuparilla ja messinkillä on hyvä ulottuvuus ja matala leikkauskestävyys, jotka ovat erittäin sopivia pallopään työkalujen käsittelyyn . pallopäähävityökaluja, jotka voivat välttää materiaalin tarttumisen ongelman, joka voi johtua tarkkuusosien kaarevaan pintakäsittelyyn . käyttämällä teräviä leikkuuleunoja ja sopivia leikkausfludeja, jotka voivat edelleen parantaa pintalaatua .}}.
Pallopäätehtaan periaate CNC -prosessoinnissa
In CNC machining, ball-end mills perform three-dimensional contour machining on workpieces by rotating cutting edges. The hemispherical cutter head design enables precision milling of complex curved surfaces, transition fillets, and cavities. During machining, the spindle drives the tool to rotate at high speed, and theCNC -kone työkalu Siirtytään ohjelmoitujen polun mukaan moni-akselisen kytkentäohjauksen alla siten, että pallopään terä muodostaa jatkuvan pisteen kosketuksen työkappaleen kanssa ja materiaali poistetaan kerros kerrosten avulla tangentiaalisen leikkausliikkeen kautta . Kuulan pään geometriset ominaisuudet, jotka.}}}}}}}}}}}}}}} Tarkkuutta, kuten muotit ja ilmailu- ja avaruusosat . Leikkausparametrit on optimoitava materiaalin kovuuden ja työkalun halkaisijan mukaan välttääksesi työkalujen värähtelyä tai ylikuormitusta, ja jäähdytysnestettä tulisi käyttää lämmön hajoamisen ja sirujen poistotehokkuuden varmistamiseksi .}}}}}}}}
Mitä eroa on pallon nenän päätymyllyjen ja muiden päätymyllyjen välillä?
Kuulan nenän päätymyllyissä on pallonpuoliskon leikkauskärjessä, mikä tekee niistä ihanteellisia kaarevien pintojen ja muotoiltujen kaarien työstöön, kun taas muilla päätymyllyt (litteä tai kulma-radius) on litteät tai hiukan pyöristetyt reunat, jotka sopivat paremmin suoriin leikkauksiin, neliömäisiin hartioihin ja tasomuotoihin .}}
| Ominaisuus | Pallo nenän päätehtaan | Muut päätehtaat (litteä, kulma-radius) |
|---|---|---|
| Kärjen muoto | Pallonpuolinen | Litteä tai pieni kulmisäde |
| Paras jhk | 3D -ääriviivat, kaarevat pinnat, urat | Litteät pinnat, terävät reunat ja sivujauhat |
| Leikkausvoima | Hajautettu, ihanteellinen viimeistelyyn | Konsentroitu, soveltuu karkealle/korkealle MRR: lle |
| Pintapinta | Sileät käyrät (alhaisemmat syöttönopeudet) | Korkea tasomainen tarkkuus (korkeammat rehunopeudet) |
| Sovellukset | Muotit, monimutkaiset muodot, kaiverrus | Lähtö- |
| Rajoitukset | Nolla leikkausnopeus keskellä (kulutusriski) | Stressipitoisuus terävissä kulmissa |
Kuinka valita sopiva pallopäällyste?
● Ensimmäinen on prosessointimateriaali . Eri materiaalit vaativat eri työkalujen työkaluja . nopea teräs tai erityiset päällystetyt karbidityökalut terävillä leikkuureunoilla sopivat alumiiniseosten käsittelyyn; Karbidityökalut, joilla on hyvä kulumiskestävyys, tarvitaan terästen käsittelyyn; ja komposiittimateriaalit saattavat vaatia timanttipäällystettyjä työkaluja .
● Geometristen parametrien valinta on yhtä tärkeä . Työkalun halkaisija tulisi valita käsittelyominaisuuden koon mukaisesti, yleensä 1.2-1.5 kertaa ominaisuuden vähimmäis kaarevuussäde; Helix -kulma vaikuttaa leikkausvakauden ja sirun poistovaikutukseen, yleensä 30-45 aste on paras; Terän pituuden tulisi olla mahdollisimman lyhyt jäykkyyden parantamiseksi, mutta riittävä prosessisyvyys on varmistettava . syvän ontelon prosessoimiseksi, pitkän kaulan suunnittelu voidaan valita, mutta leikkausparametreja on pelkistettävä .
● Parametriasetusten leikkaaminen on avain työkalujen suorituskyvyn maksimoimiseen . Kohtuullinen yhdistelmä karanopeutta, syöttönopeutta, leikkaussyvyyttä ja leikkualeveyttä voidaan saavuttaa tehokkaan ja korkealaatuisen prosessoinnin . Yleisesti ottaen, karkeat voivat omaksua suuren leikkuusyvyyden ja pienen askeleen; Viimeistely soveltuu pieneen leikkaussyvyyteen ja nopeaan askel-over . tietyille parametreille, katso työkalujen valmistajien suositeltuja arvoja ja säädä todellisen prosessointivaikutuksen . mukaisesti . mukaan
Vinkkejä koneistustulosten ja työkalujen elämän parantamiseksi
Valitse oikea työkalumateriaali
Valitse vastaavuustyökalumateriaali prosessointimateriaalin . ominaisuuksien mukaisesti sementoitu karbide sopii useimpiin metallinkäsittelyyn, kun taas CBN- tai Diamond -työkalut sopivat paremmin korkean kovujen materiaalien ., oikea luokka voi vähentää merkittävästi kulumista ja pidentää työkaluaikaa .
Optimoi leikkausparametrit
Ja säädä kohtuudella leikkausnopeus, syöttönopeus ja leikkaussyvyys työkalujen ylikuumenemisen välttämiseksi, jotka aiheutuvat liian korkeista parametreista tai kitkasta ja kulumisesta, jotka aiheutuvat liian matalista parametreista . Paras tasapainopisteen löytäminen kokeiden tai ohjelmistojen simulaation avulla voi parantaa koneistustehokkuutta ja työkalujen kestävyyttä .}}}}
Käytä jäähdytysneste- ja voitelutekniikkaa
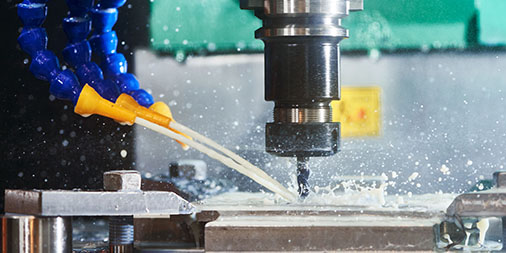
Jäähdytysnesteen käyttö kokonaan leikkausalueen lämpötilan alentamiseksi, lämpömuodon vähentämiseksi ja työkalujen tarttumisen . vaikeasti koneita koskeville materiaaleille, korkeapaineisen jäähdytyksen tai minimaalisen voitelutekniikan avulla voidaan käyttää tehokkaasti työkalujen käyttöikää ja parantamaan pinnan laatua .}}}}}}}}}}}}}}}}}}
Pidä työkalu terävänä ja ylläpitä sitä säännöllisesti
Ja terävöittää tai korvaa passiivinen työkalu ajoissa, jotta vältetään lisääntynyt leikkausvoima reunan kulumisesta . Tarkista työkalujen kiinnitysjärjestelmä säännöllisesti varmistaaksesi, että se on tiukasti kiinnitetty estämään tärinän .....
Käytä kohtuullisia koneistuspolkuja ja strategioita
Työkalupolun optimoimiseksi ohjelmoinnissa, vähentä tyhjiä matka- ja teräviä käännöksiä ja käyttämällä kerrostettua leikkausta tai spiraalisyötettä levittääksesi kuorman . Kohtuulliset strategiat voivat vähentää työkalun hetkellistä kuormaa ja parantaa prosessointia ja elämää .}}}}}}}}}}}}}}}}}}}}}}}.
Vähentää värähtelyä ja lisää jäykkyyttä
Vähennä värähtely vähentämällä ylittämistä, värähtelyn vaimennustyökalunhaltijaa tai lisäämällä työkappaleen tukea ., mitä korkeampi työstöjärjestelmän jäykkyys, sitä tasaisemmin työkalun voima käytetään ja mitä enemmän se voi välttää reunan sirumisen ja epänormaalin kulumisen .
Valitse pinnoite työolosuhteiden mukaan
Pinnoite voi vähentää kitkaa ja lämmönjohtamista, joka sopii nopeaan tai kuivaan leikkaukseen . Pinnoitustyypin valitseminen Eri prosessointiolosuhteiden mukaan voi parantaa merkittävästi työkalujen kulumiskestävyyttä ja leikkaustehokkuutta .
Tehdä yhteenveto
Tarkkuuskoneen ydintyökaluna, pallopäätehukoiden oikea valinta ja käyttö on välttämätöntä koneistustekniikan ja tehokkuuden koneistustekniikan jatkuvan kehittämisen yhteydessä, pallopäätehtävien suunnittelu- ja valmistustekniikka parantaa jatkuvasti myös . uusien tekniikoiden, kuten adaptiivisen koneistusten, ball -päätetallien {{2 Ja joustavasti erilaisten koneistustekniikoiden soveltaminen auttaa tekniikan ja teknisen henkilöstön selviytymistä yhä monimutkaisemmilla koneistushaasteilla ja luomaan suuremman arvon .